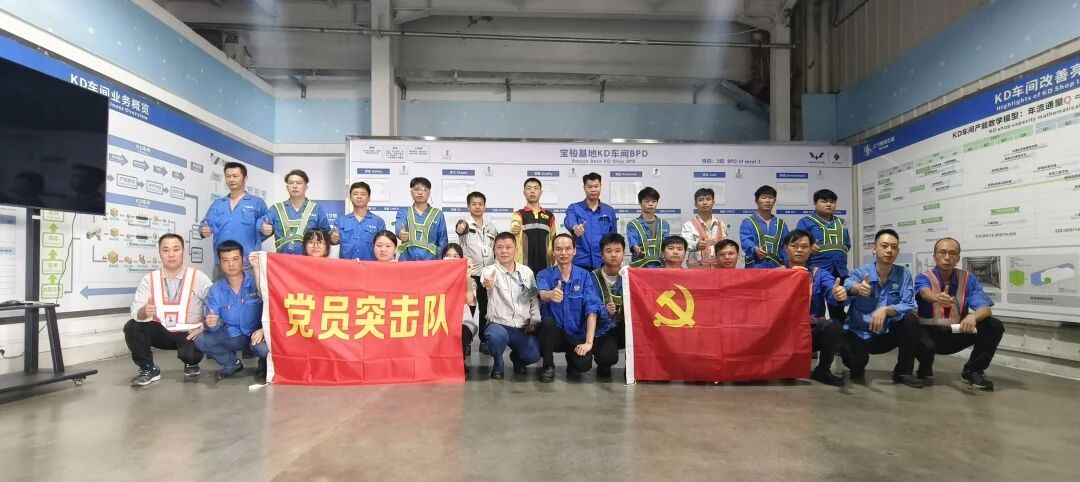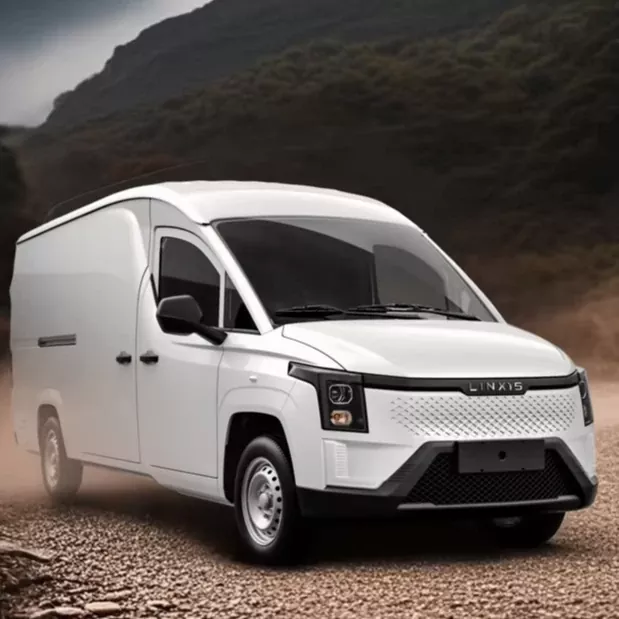
Samvinnuátak í allri framboðskeðjunni stuðlar að nýstárlegri þróun viðmiðunarbifreiðar.
Mótþróun: einmitt viðmið lykilhnúta
Sérstakur teymi undir forystu yfirmanns Guo Weixia í stimplunarverkstæðinu innleiddi tvískiptur fyrirkomulag „tæknilegs mats + stjórnunar á hnút“ fyrir staðbundna birgja Chongqing myglu. Liðið einbeitti sér að þremur lykilvísum:
Í fyrsta lagi afhendingarhlutfall birgjans fyrir svipuð verkefni undanfarin þrjú ár (sem nær 92%);
Í öðru lagi er CNC stig lykilferla (fimm ás vinnslubúnaður fyrir 85%);
Í þriðja lagi, fyrsta framhjáhlaupshlutfall fyrir mygla rannsóknir (markmið ≥95%). Til að takast á við einstaka fjögurra dyra CF510V, tveggja lid flókna uppbyggingu, var nýstárlegt „líkan á vinnustofu“ á staðnum útfærð. Stimplunarverkfræðingar voru á staðnum þrjá daga vikunnar og framkvæmdu samstilltar breytur aðlögunar með rauntíma gagnadeildarpalli og styttu þróunarlotunni um 15 daga samanborið við hefðbundnar aðferðir.
Málverk tækni: Að leysa áskorunina um að staðsetja nákvæmni
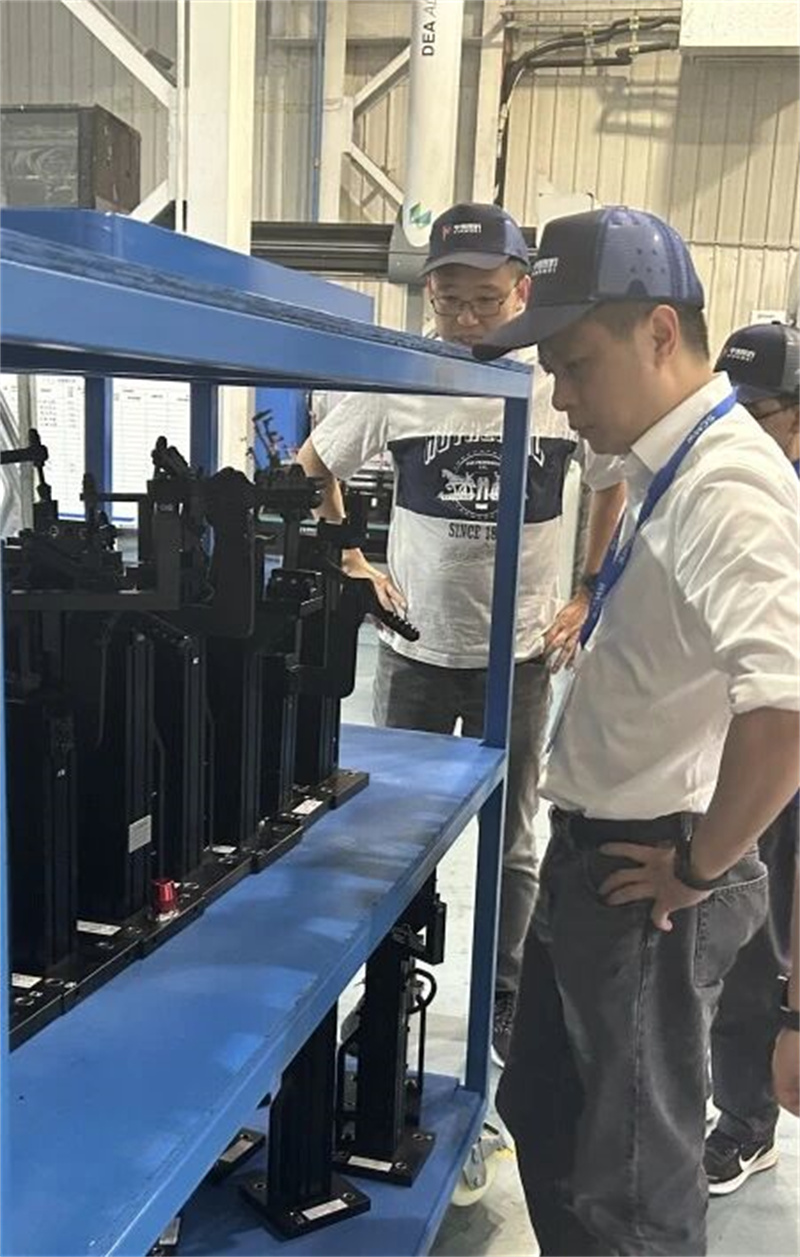
Til að tryggja stöðugan framvindu CF510V verkefnisins hélt birgir verkefnishönnunarteymi á staðnum heimsóknir í málningarbúðina. Heimsóknin beindist að mælingu á vídd og staðsetningu nákvæmni. Húðunarverkefnateymið og birgðaliðið unnu náið og skilvirkt saman:
· Báðir aðilar mældu einmitt lykilbúnað fyrir búnað, stranglega stjórna nákvæmni gagna í öllu ferlinu til að tryggja að hvert safn gagna væri rétt og áreiðanlegt;
· Ítarlegar umræður voru gerðar um lykilatriði í staðsetningarferlinu og ákjósanlegar lausnir voru skoðaðar sameiginlega á grundvelli raunverulegra aðstæðna á staðnum og tæknilegar kröfur verkefnis.
Lokahagræðing: Umbreyting reynsla í lækkun kostnaðar og endurbætur á skilvirkni
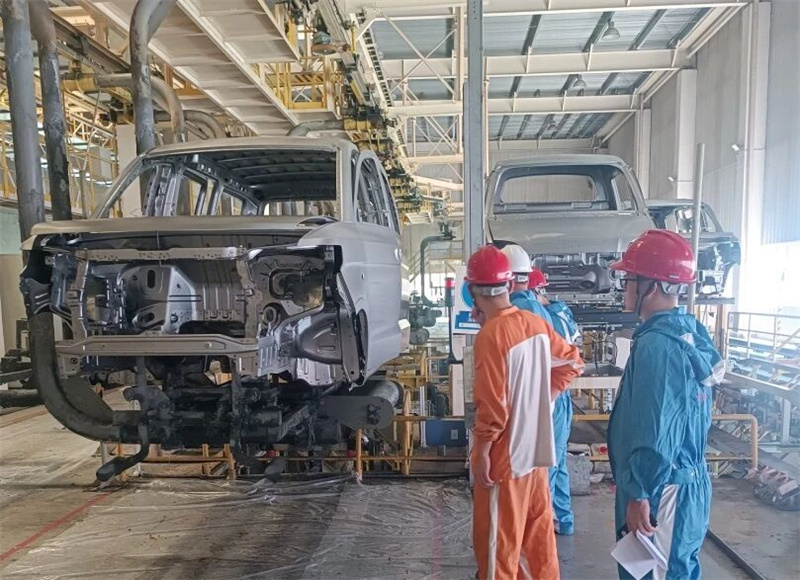
Byggt á 104 sögulegri reynslu, setti lokaverksmiðjan á samsetningarverkefni „aðlögunaraðlögun„ Vandamál aðlögunar “, með áherslu á að takast á við þrjá flöskuhálsa:
Í fyrsta lagi voru 35 truflunarstig samsetningar greind fyrirfram með dóma um stafræna líkan;
Í öðru lagi voru 34 forskriftir um bolta- og hnetu staðlaðar og sameinaðar, sem leiddu til áætlaðs árlegs kostnaðarlækkunar um 230.000 Yuan;
Í þriðja lagi, byggt á samanburði á ferli milli núverandi og nýrra verkefna líkana, var greint frá viðbótarupplýsingum og eyðingarlista og heildarmismunur á vinnutíma, sem leiddi til níu helstu skipulagsleiðréttingar á ferlunum. Ennfremur voru greindar breytingar á efnisföngum sem samsvara fyrirfram aðlöguðum ferlum og nýjar flokkunarkröfur fyrir 37 tegundir af stórum efnum voru greindar út frá skipulagi vefsins. Til að takast á við erfið samsetningarmál á staðnum lagði verkstæðið til lausnir og með samvinnu við TDC og A-stig funda, lauk ákjósanlegri nálgun, byggja skilvirka og örugga nýja orkuframleiðsluaðferð.
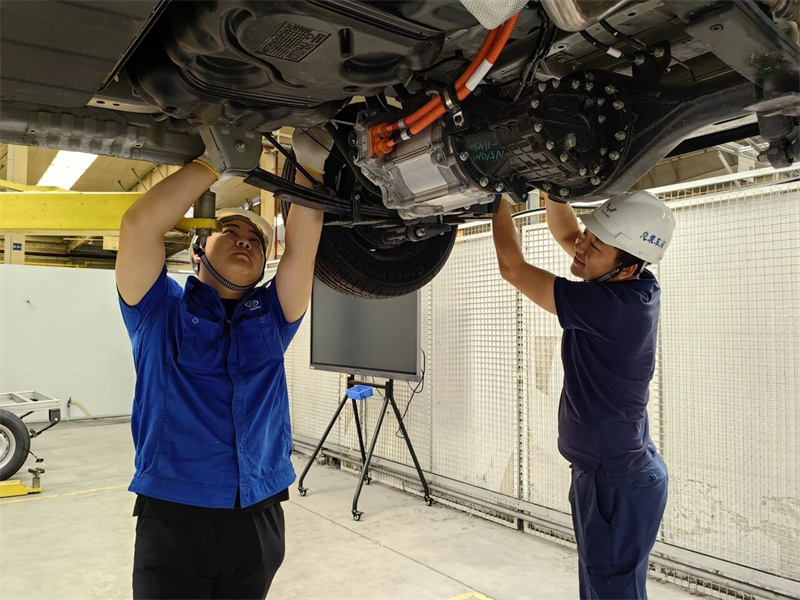
Gæðatrygging: Stjórn Tiered tryggir afhendingu
Framleiðslu gæðasviðið innleiddi þriggja stig „rautt, gult og grænt“ snemma viðvörunarkerfi. Tæknilegur sérfræðingur Zhang Lan leiddi til þess að teymi framkvæmdi ítarlega greiningu fyrir 47 kjarna birgja. Fyrir sjö birgja með rauðum viðvörunum var „eins stefnan, einstefna“ nálgun framkvæmd. Til dæmis minnkaði burðarhlutar birgir sprunguhraða sýnishlutanna úr 12% í 3% með því að innleiða háhraða eftirlitskerfi fyrir myndavél. Fyrir ytri birgja var komið á „skýjabundna gæðagang“ með daglegum uppfærðum stefnuritum yfir lykilbreytur. Sem stendur hefur útsendingarhlutfall sýnishorns fyrir OTS1 áfangann náð 96%, 11 prósentustiga framför miðað við fyrri svipuð verkefni.
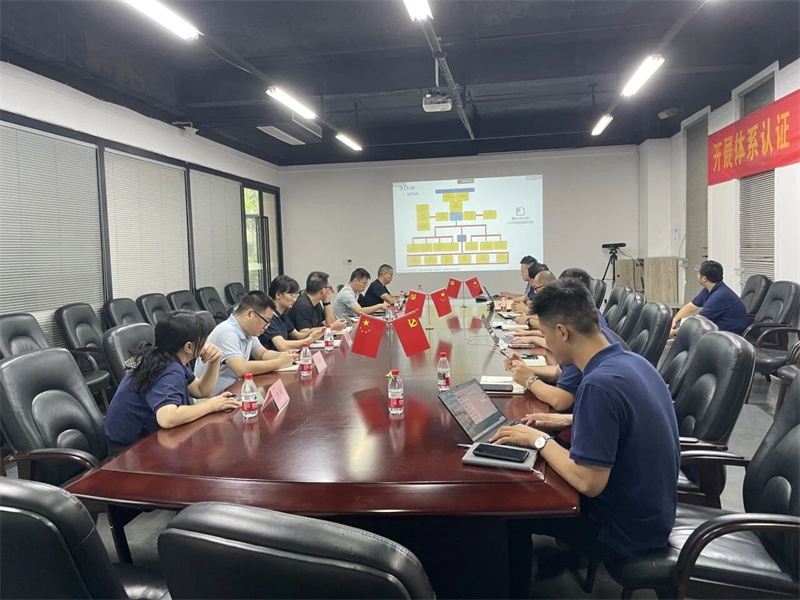
Undirbúningur rafhlöðunnar: Samvinnuþjálfun kross
Í aðdraganda komandi komu SAC rafhlöðuframleiðslulínunnar útfærði Powertrain Workshop „fimm víddar valdeflingu“ og veitti 20 lykilstarfsmönnum sérhæfða þjálfun í hópum á ýmsum sviðum, þar á meðal BU þróun (8 klukkustundir), vinnsluhermingu (12 klukkustundir), vottun búnaðar (16 klukkustundir). Samtímis voru 12 endurbætur á verksmiðjunni útfærðar, þar á meðal að uppfæra rykþétta einkunn gólfsins í ISO 8 og setja upp greindan efnis rekki staðsetningarkerfi. Þetta tryggði að búnaðurinn var staðsettur og settur upp innan 72 klukkustunda frá komu hans í september.
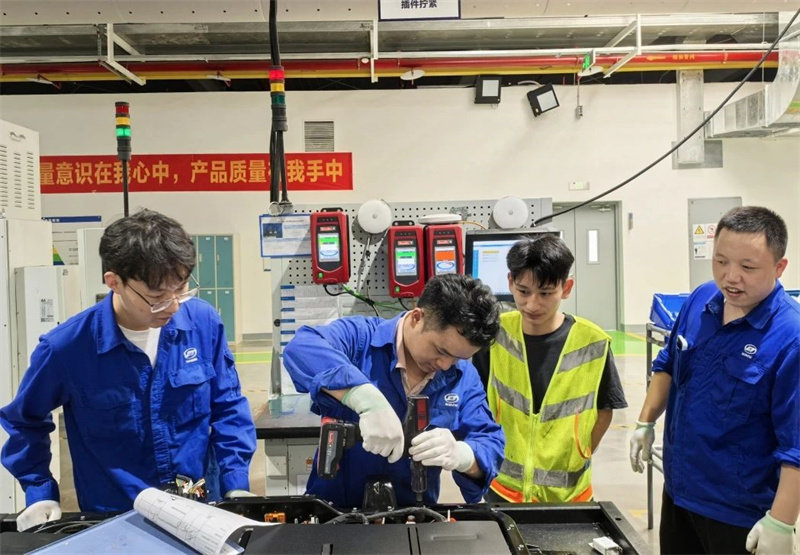
Framboðskeðja trygging: Að takast á við áhættu fyrirfram
VAC teymið stofnaði nýstárlegt „3x3“ tryggingakerfi: Þrír mögulegir birgjar voru greindir fyrir framleiðslugetu, „tæknileg samnýtingarverkfræðingur“ var hrint í framkvæmd fyrir starfsfólk og var stofnað stefnumótandi varasjóðsbirgðir fyrir efni. Fyrir birgðina í mikilli áhættu sæti, SQE og PE teymin luku sameiginlega 18 moldarferli villu-þoðjunarhönnunarbætur, sem fækkaði mögulegum gæðaáhættuspunktum frá 27 til 6. Með því að gera ráðstafanir eins og fyrirfram breytingu á efni og fyrirfram losunarflokkun er stytt fyrir flokkunarstigið.
Tengdar fréttir
- Að ná til nýrra viðskiptavinahópa, ná nýjum vexti! Eksion (Xingguang 560) Opinberlega hleypt af stokkunum í Indónesíu
- Stýrt af SGMW! Nýsköpunarsamsteypan í Guangxi, nýsköpunarsamsteypu fyrir háþróaða álblöndu íhlutum, opinberlega vígð
- ECE vottunargeta uppfærð! SGMW sameinar krafta sína með Hetong vottun til að styrkja alþjóðlega útrás
- Þrjú alþjóðleg brautryðjandi frumkvæði: SGMW sýnir heimsins snjalla framleiðslu Kína
- Lingxi Drive leikni, handverk styrkir: Kraftkjarna leyndarmál Huajing S
- Fimm stjörnu drifmótorvottun! Binguo Pro sannar styrk sinn
Skildu eftir mér skilaboð